胺及科技:从原料到成套装置的胺类化工技术全景解析
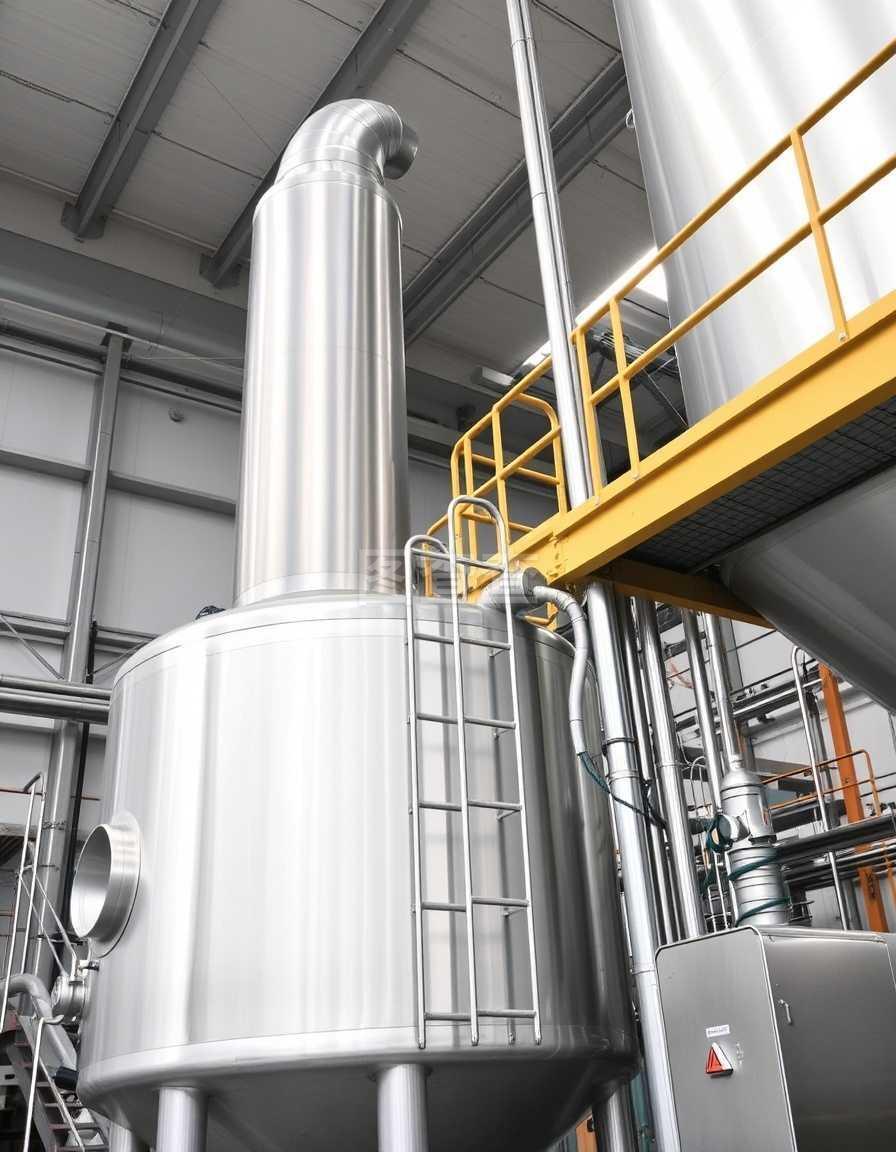
在精细化工与能源化工的交汇处,胺类化合物是一类存在感极强却常被低估的物质。从天然气脱硫脱碳的循环胺液,到环氧树脂固化剂、聚氨酯催化剂、水处理药剂与农药医药中间体,胺及其衍生物几乎渗透到现代工业的每一个环节。胺及科技围绕这一细分领域,将原料供应、反应工艺、成套装置、检测手段与运维服务串联成一条完整的技术链条。本文尝试从工程视角,梳理胺类化工在生产实践中真正需要关注的设备、系统、材料与工艺细节。
一、重新认识胺类化合物:小分子背后的工业分量
胺是氨分子中的氢被烃基取代后形成的一类有机化合物,按取代基数量可分为伯胺、仲胺、叔胺,按结构又可分为脂肪胺、脂环胺、芳香胺与醇胺。不同结构带来的碱性、亲核性、挥发性和溶解性差异,直接决定了它们的下游用途:
- 醇胺类(MEA、DEA、MDEA 等):天然气与炼厂气脱硫脱碳的主力吸收剂,也是水泥助磨剂、表面活性剂的重要原料;
- 脂肪族多元胺(乙二胺、己二胺、二乙烯三胺):环氧固化剂、尼龙盐、螯合剂 EDTA 的关键原料;
- 聚醚胺:兼具柔韧性与反应活性,广泛用于风电叶片胶、地坪涂料与燃油添加剂;
- 脂环胺与芳香胺:耐温型固化体系、抗氧剂与染料中间体的骨架;
- 叔胺与季铵盐:聚氨酯发泡催化剂、杀菌剂、柔软剂的核心成分。
这些产品看似分属不同行业,但它们的生产过程共享大量相似单元操作——胺化、烷氧基化、精馏、脱水、吸收与解吸。理解了这一共性,才能理解为什么胺及科技更强调"工艺平台"而非单一产品。
二、原料体系与产品谱系:从半成品到终端应用
胺类生产的起点通常是氨、环氧乙烷、环氧丙烷、甲醛、丙烯腈、二氯乙烷等基础原料。这些原料大多具有易燃、易爆、强刺激性或高反应活性,对储运条件提出了苛刻要求。实际项目中,原料环节需要重点考虑三类问题:
- 纯度与杂质控制:微量水分、醛类或金属离子会显著影响胺化反应的收率与色度,原料入厂检测不可省略;
- 储存稳定性:环氧乙烷、环氧丙烷需低温氮封储罐,胺类成品则要防止吸潮与二氧化碳侵入生成氨基甲酸盐;
- 半成品管理:中间体如乙醇胺、乙二胺粗品往往直接进入下一工段,其浓度、色号与副产物含量的在线监测决定了最终产品的批次一致性。
从产品谱系看,同一条柔性生产线通过调整配比、温度和停留时间,往往可以覆盖多个牌号。这种"一线多品"的能力,是胺及科技在装置设计阶段就需纳入考量的核心诉求。
三、关键设备与机械装置:反应与分离的硬件基础
胺化与烷氧基化属于强放热反应,温度控制失当极易引发副反应甚至飞温。因此设备选型的第一原则是"传热能力优先"。
反应工段常见配置包括带夹套或半管盘管的高压反应釜、列管式换热器、外循环冷却回路以及紧急泄放系统。对于气液反应,还需要高效气液分布器与循环泵组;对于连续化工艺,则常用管式反应器或环路反应器替代间歇釜,以缩短停留时间、降低副产物生成。
分离工段的主角是塔器。精馏塔、汽提塔、吸收塔与再生塔构成了胺类提纯的主体框架,配套的再沸器、冷凝器、回流罐、真空机组与填料/塔板内件同样关键。以胺法脱硫为例,吸收塔与再生塔之间的贫富液换热器效率,直接决定了蒸汽消耗与胺液降解速率。
此外,机泵与阀门这类看似普通的机械部件,在胺类介质中往往成为故障高发点。屏蔽泵、磁力泵可有效减少泄漏;波纹管密封阀门、全焊接球阀则适用于毒性或高价值物料。储罐区需配置氮封装置、呼吸阀与阻火器,形成完整的机械安全屏障。
四、系统集成:DCS 控制与在线分析的价值
单台设备性能再优越,若缺乏协调一致的控制系统,整条生产线依然难以稳定运行。胺类装置的控制难点集中在三方面:反应放热的快速响应、多塔耦合的物料平衡、以及胺液质量的长期漂移。
现代装置普遍采用 DCS 集散控制系统实现温度、压力、流量、液位的闭环调节,并配套 SIS 安全仪表系统作为独立保护层。对于脱硫脱碳类装置,还需引入在线红外分析仪或气相色谱仪,实时监测净化气中酸性气体残留;对胺液本身,则通过在线密度、电导与 pH 监测间接判断浓度与降解程度。
值得强调的是,数据采集的最终目的是工艺优化。将长期运行数据与实验室分析结果结合,可以建立胺液补加、过滤与净化的动态策略,把"定期换液"转变为"按需维护",显著降低运行成本。
五、材料与零部件选型:耐蚀性是隐性成本中心
胺类介质本身腐蚀性有限,但一旦与二氧化碳、硫化氢、水共存,形成热稳定性盐(HSS)后,对碳钢的腐蚀就会明显加剧。这也是许多装置在运行两三年后出现塔壁减薄、换热管穿孔的根本原因。
- 主体材料:接触富胺液的高温部位推荐 316L 不锈钢或双相钢 2205,严重工况可考虑钛材或衬里方案;
- 密封与垫片:PTFE、膨胀石墨及专用弹性体垫片优于普通橡胶,避免溶胀失效;
- 过滤元件:活性炭过滤器、机械过滤器与精密滤芯组合使用,可有效去除降解产物与悬浮铁锈;
- 仪表配件:压力变送器、液位计与取样阀的接液材质需与主体一致,避免形成电偶腐蚀。
材料选择本质上是全生命周期成本核算,而非一次性采购价格的比较。
六、加工、检测与质量闭环
胺类产品的质量指标通常涵盖纯度、水分、色号、总胺值、伯仲叔胺比例及金属离子残留。围绕这些指标,需要建立从原料入厂到成品出库的完整检测体系:
- 化学滴定法测定总胺值与各组分比例,成本低、适用面广;
- 气相色谱与气质联用用于杂质定性定量,是排查异常批次的利器;
- 卡尔费休水分仪、色度仪与密度计构成常规放行检测;
- 腐蚀挂片、电化学探针与胺液热稳定性试验,则服务于装置的长周期评估。
加工环节同样需要与检测联动。例如烷氧基化反应中,通过取样检测未反应环氧烷烃残留量来判定反应终点,比单纯依赖时间控制更为可靠。
七、安装、维修与服务:被低估的工程能力
一套胺类装置的成败,往往在安装阶段就已埋下伏笔。管道坡度、伴热保温、法兰对中、内件水平度、填料装填密实度,这些细节一旦处理不当,轻则效率下降,重则引发偏流、振动与泄漏。
胺及科技在工程实践中强调三点:其一,安装前完成管道清洁与钝化,避免焊渣与油脂污染胺液;其二,调试阶段以水联动试车代替直接投料,充分验证仪表与联锁逻辑;其三,建立包含维修记录、更换周期与故障模式的设备档案,把被动抢修转为计划性检修。
服务层面,除常规的备件供应与现场维修外,还可延伸至胺液净化、系统清洗、工艺标定与技术培训。对于下游用户而言,供应商能否在装置异常时快速响应,往往比产品单价更具决定性。
八、安全环保与未来趋势
胺类物质多具刺激性气味与一定毒性,部分品种易燃。生产现场需配置局部排风、废气吸收与 VOCs 治理装置,废水则需经生化或高级氧化处理后达标排放。氮封、泄漏检测报警与应急预案构成安全管理的基本框架。
从技术演进看,几个方向值得关注:一是低能耗胺法捕集二氧化碳工艺持续优化,相变吸收剂与新型混合胺体系成为研究热点;二是连续流微反应技术在胺化与烷氧基化中的应用,有望提升本质安全水平;三是装置数字化,通过软测量与预测性维护减少非计划停车。
胺类化工不是一个靠单点突破取胜的领域,它的竞争力来自原料、工艺、装置、材料、检测与服务之间的协同。谁能在这些环节上把细节做扎实,谁就能在长周期运行中体现出真正的技术差距。